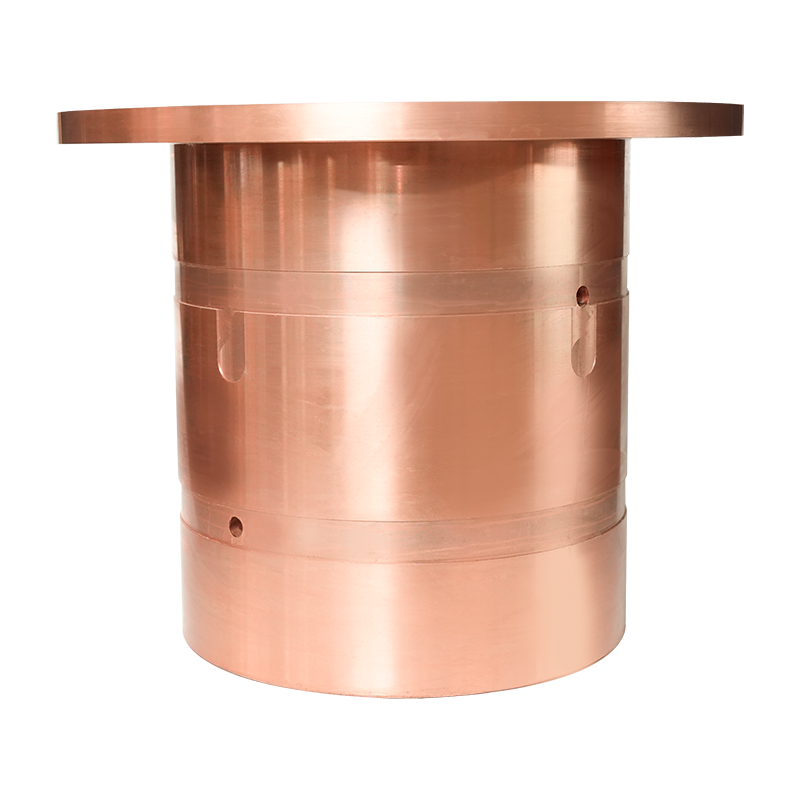
Rézlemez az egyik legkönnyebben tisztán hajlítható fém a lemezhajlítás során, alacsony folyáshatára és nagy alakíthatósága miatt, de a hajlítási minőség továbbra is nagymértékben függ a lemezvastagságtól, az edzettségtől (lágylágyított vagy keményhengerelt) és a hajlítási sugártól. A lágyan izzított rézlemez jellemzően olyan szorosra hajlítható, mint az anyagvastagság 1-szerese repedés nélkül, míg a kemény hengerelt rézlemeznek általában sugárra van szüksége 2-3-szoros vastagság felületi repedés elkerülése érdekében. E határok megértése a hajlítás előtt – nem pedig egy alkatrész meghibásodása után – az a különbség a tiszta gyártási folyamat és a selejtezett rézlemez tételei között.
Miért viselkedik másképp a rézlemez hajlítóprésben?
A fémlemez hajlítása úgy működik, hogy egy lapos lemezt egy matricára erőltetnek, amíg az állandó szöget be nem zár, és a hajlítás külső felületén lévő fém megnyúlik, miközben a belső felület összenyomódik. A rézlemez sok más fémhez képest szokatlanul jól kezeli ezt a nyújtást, mert az arc-központú köbös kristályszerkezete lehetővé teszi, hogy az atomok egymás mellett csúszhassanak feszültség alatt a repedés helyett. Ez az oka annak rézlemez szűkebb hajlítási sugarakat képes elnyelni, mint a hasonló vastagságú acéllemez anélkül, hogy a hajlítási vonal mentén repedne.
A kompromisszum az, hogy a réz megkeményedik, amikor hajlik. Minden alkalommal, amikor a fém deformálódik, a hajlítási vonal mentén a szemcseszerkezet sűrűbbé és kevésbé képlékenysé válik, ezért az első menetben könnyen meghajló rézlemez merevvé és repedésre hajlamossá válhat, ha ugyanazt a hajlítási vonalat többször átdolgozzák vagy előre-hátra hajlítják.
Az indulat többet számít, mint azt a legtöbb gyártó elvárja
Lágyan izzított rézlemez
Az izzítás felmelegíti, majd lassan lehűti a rézlemezt, ami visszaállítja a szemcseszerkezetet és megszünteti a hengerlés során felhalmozódott belső feszültséget. Ez a leghajlíthatóbb rézlemez formát eredményezi, amely szűk sugarú és összetett formák kialakítására képes minimális repedésveszély mellett.
Félkemény és keményen hengerelt rézlemez
A réz hengerlése izzítás nélkül a szemcseszerkezetet összenyomva és feszülve hagyja, ami növeli a szilárdságot és a kopásállóságot, de csökkenti, hogy a lemez milyen messzire tud meghajolni, mielőtt a külső felület széthasadna. A keményre hengerelt rézlemezzel dolgozó gyártóknak általában nagyobb hajlítási sugarat és lassabb préselési sebességet kell tervezniük, hogy elkerüljék a látható repedéseket.
Minimális hajlítási sugár vastagság és temperáció szerint
A meghibásodott hajlítás leggyakoribb oka a lemez vastagságához és tempójához képest túl szűk sugár kiválasztása. Az alábbi táblázat felvázolja a rézlemezek általánosan hivatkozott minimális hajlítási sugarát.
| Lemezvastagság | Lágyan lágyított minimális sugár | Kemény hengerelt minimális sugár |
| 0,5 mm | 0,5 mm (1t) | 1,0–1,5 mm (2–3 t) |
| 1,0 mm | 1,0 mm (1t) | 2,0–3,0 mm (2–3 tonna) |
| 2,0 mm | 2,0–2,5 mm (1–1,25 t) | 4,0–6,0 mm (2–3 tonna) |
| 3,0 mm | 3,0–4,0 mm (1–1,3 t) | 6,0–9,0 mm (2–3 tonna) |
Általános minimális hajlítási sugár útmutatás a rézlemezhez vastagság és edzettség szerint; a tényleges határértékek az ötvözet tisztaságától és a présbeállítástól függően változnak.
Ezek az adatok általános gyártási útmutatást adnak, nem pedig rögzített szabályt minden ötvözetminőségre vonatkozóan, ezért bevett gyakorlat, hogy próbahajlítást végeznek egy mintadarabon. rézlemez mielőtt a teljes gyártási tételt szűk sugárban lekötné.
Springback: a rézlemez hajlítás rejtett változója
A visszarugaszkodás a hajlított lemez azon tendenciája, hogy a hajlítóerő megszűnése után enyhén ellazuljon eredeti lapos alakja felé. A rézlemeznek általában kisebb a rugózása, mint a hasonló vastagságú acélnak vagy alumíniumnak, alacsonyabb folyáshatára miatt, de ritkán nulla.
- Lágyan izzított rézlemez typically springs back only 1 to 3 degrees on a 90-degree bend.
- A keményre hengerelt rézlemez a vastagságtól függően 3-6 fokkal vagy még nagyobb mértékben visszaugrik.
- A vastagabb lemezek általában valamivel nagyobb visszarugózást mutatnak, mint a vékony lemezek ugyanolyan temperáció mellett.
- A lemez túlhajlítása néhány fokkal a célszögön túl kompenzálja a legtöbb gyártási visszaugrást.
Gyakori hibák a rézlemez hajlításánál és azok elkerülése
Felületi repedés a hajlítási vonal mentén
Ez általában akkor fordul elő, ha a hajlítási sugár túl szűk a lemez vastagságához és edzettségéhez képest, vagy ha a hengerelt rézlemez szemcseiránya a hajlítási vonallal párhuzamosan fut, nem pedig keresztbe. Ha a kanyart a szemcse mentén, nem pedig annak mentén orientálja, jelentősen csökkenti a repedés kockázatát.
Formázási jelölés és felületi karcolás
Mivel a rézlemez viszonylag puha, a polírozatlan vagy kopott szerszám látható nyomokat hagyhat a külső hajlítási felületen. Tiszta, megfelelően kidolgozott szerszám és könnyű formáló kenőanyag alkalmazása csökkenti a felületi károsodást, ami leginkább dekoratív vagy építészeti rézlemezes alkalmazásoknál számít.
Egyenetlen szögek egy hosszú kanyarban
Hosszabb rézlemez részeken a présfék mentén kialakuló egyenetlen nyomás hatására a hajlítási szög az alkatrész egyik végétől a másikig változhat. Az egyenletes szerszámnyomás és a merev visszafutásgátló beállítás állandó szöget biztosít a kanyar teljes hosszában.
Hol használnak hajlított rézlemezt, és miért számít az eljárás?
A hajlított rézlemez az elektromos, építészeti és ipari alkalmazásokban pontosan azért jelenik meg, mert a fémlemez hajlítása lehetővé teszi a gyártók számára, hogy a lapos lemezt sínek, burkolatpanelek, tetőburkolatok és szerkezeti konzolokká alakítsák anélkül, hogy minden csatlakozást levágnának vagy hegesztenének. A réz magas elektromos és hővezető képessége azt jelenti, hogy a hajlított rézlemez alkatrészeket gyakran használják gyűjtősín-rendszerekben és hőátadó alkatrészekben, ahol a rosszul kivitelezett, a felületet megrepedő hajlítás gyenge pontot képezhet, amely mind a mechanikai szilárdságot, mind az áramvezető képességet befolyásolja.
Az a beszállító, aki ismeri a rézlemez kohászatát és gyártási oldalát, tanácsot adhat a megfelelő temperációról, vastagságról és hajlítási sugárról egy adott alkalmazáshoz a gyártás megkezdése előtt, ami csökkenti a selejt mennyiségét és az utómunkálatokat. Egy dedikált felülvizsgálata rézlemez A termékcsalád praktikus módja a rendelkezésre álló vastagságok, temperációk és tisztasági fokozatok összehasonlításának a hajlítási terv véglegesítése előtt.
Gyakorlati ellenőrző lista a rézlemez hajlítása előtt
- Ellenőrizze a lemez edzettségét – lágy lágyítás, félkemény vagy kemény hengerelt –, mivel ez jelentősen megváltoztatja a biztonságos hajlítási sugarat.
- Mérje meg a pontos lemezvastagságot, ne a névleges specifikációs értékekre hagyatkozzon.
- Válasszon egy hajlítási sugarat az adott vastagsághoz és temperációhoz ajánlott minimálisan vagy annál nagyobb.
- A hajlítási vonalat lehetőség szerint a gördülési szemcse irányába irányítsa.
- Futtasson le egy próbahajlítást egy mintadarabon, mielőtt elkötelezi magát egy teljes gyártási tétel mellett.
- Vegye figyelembe a visszaugrást, ha kissé túlhajlítja a célszöget.
- Közvetlenül az első próbadarab után vizsgálja meg a külső hajlítási felületet, hogy nincs-e rajta repedés vagy nyomónyom.
Kulcs elvitelek
A rézlemez hajlékonyságának és viszonylag alacsony folyáshatárának köszönhetően kiválóan alkalmas lemezhajlításra, de a sikeres eredmény attól függ, hogy a hajlítási sugarat a lemez tényleges vastagságához és edzettségéhez igazítják, nem pedig egyetlen szabályt kell alkalmazni minden munkára. A lágyan lágyított rézlemez a vastagság egyszeresénél szűk sugarakat tolerál, míg a keményen hengerelt lemeznek általában két-háromszoros vastagságra van szüksége a repedés elkerülése érdekében. A megfelelő sugár és a szemcseérzékeny hajlítási irány, a megfelelően kidolgozott szerszám és a kis túlhajlítási ráhagyás a visszarugózással szemben következetesen tiszta, pontos hajlításokat eredményez vékony lemezen és nehezebb rézlemezen egyaránt.