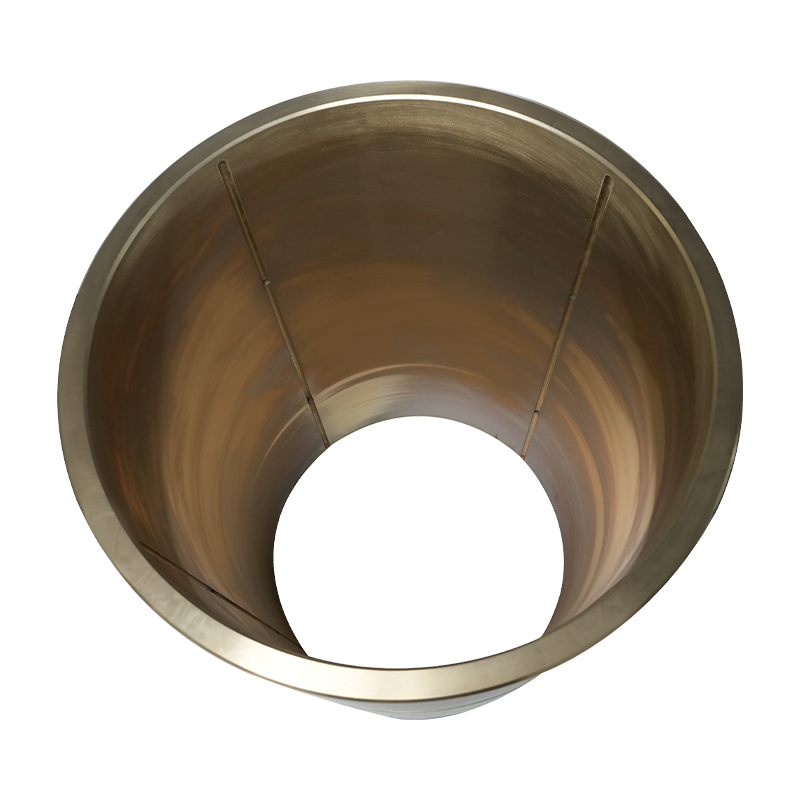
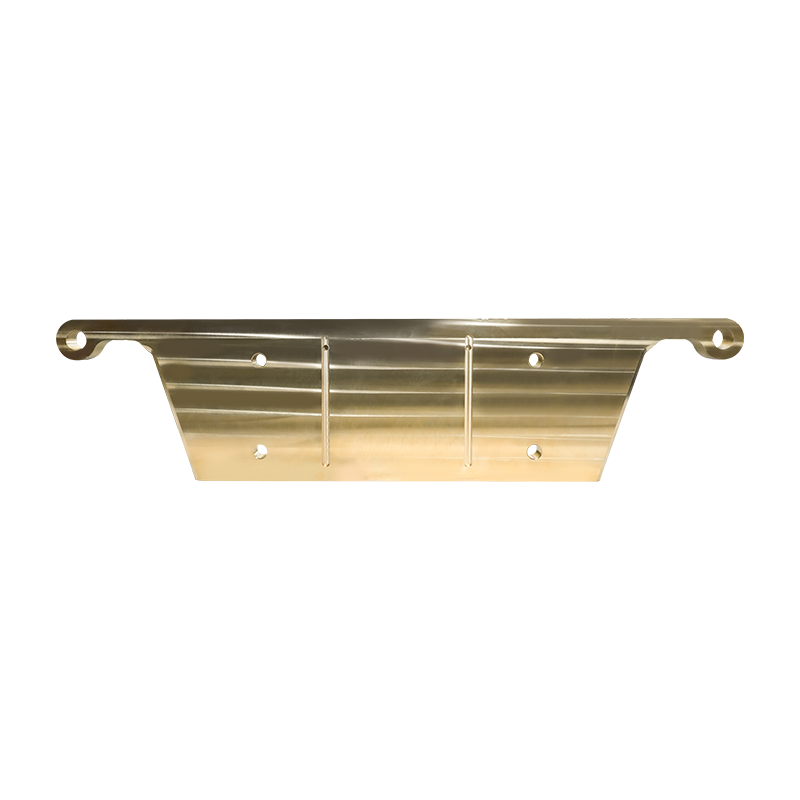
Mi az anyag keménysége
Az anyag keménysége az a mérhető ellenállás, amelyet egy szilárd anyag nyújt a helyi képlékeny alakváltozásokkal szemben, mint például a karcolás, bemélyedés vagy kopás, amikor egy keményebb tárgyat vagy szerszámot a felületébe nyomnak. Ez nem egyetlen alapvető fizikai tulajdonság, mint például a sűrűség vagy az olvadáspont; ehelyett egy összehasonlító érték, amelyet szabványos behúzás- vagy karcolás-tesztelési módszerekkel kapunk, beleértve a Brinell-, Rockwell-, Vickers- és Shore-skálákat. A komponenseket, például fogaskerekeket, csapágyakat, szelepülékeket és szerkezeti lemezeket választó mérnökök számára a keménységi adatok közvetlenül megjósolják, hogy az anyag mennyire ellenáll a kopásnak, a felületi sérüléseknek és deformációknak az élettartama során.
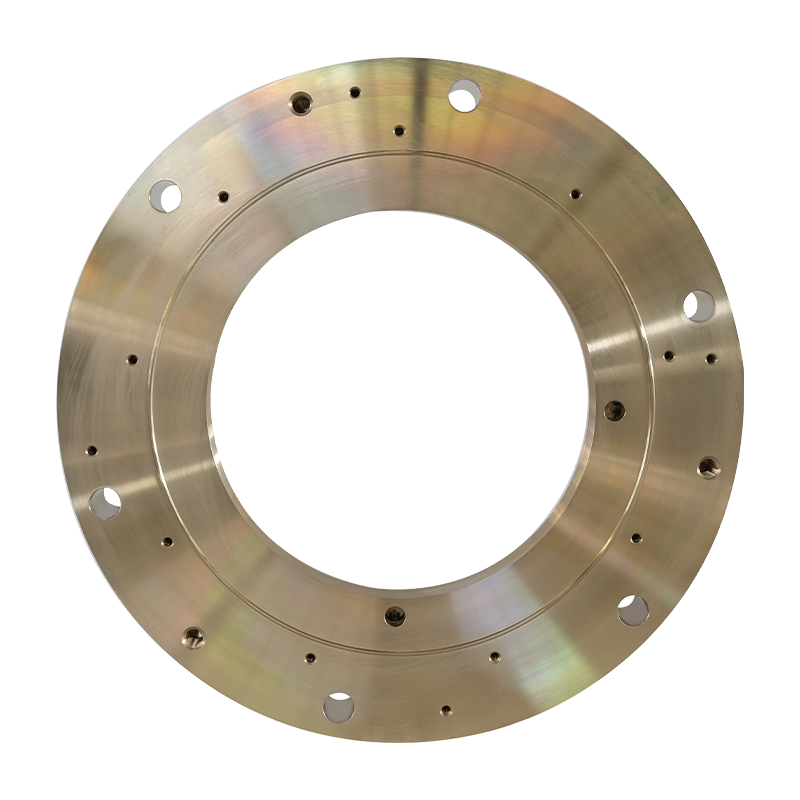
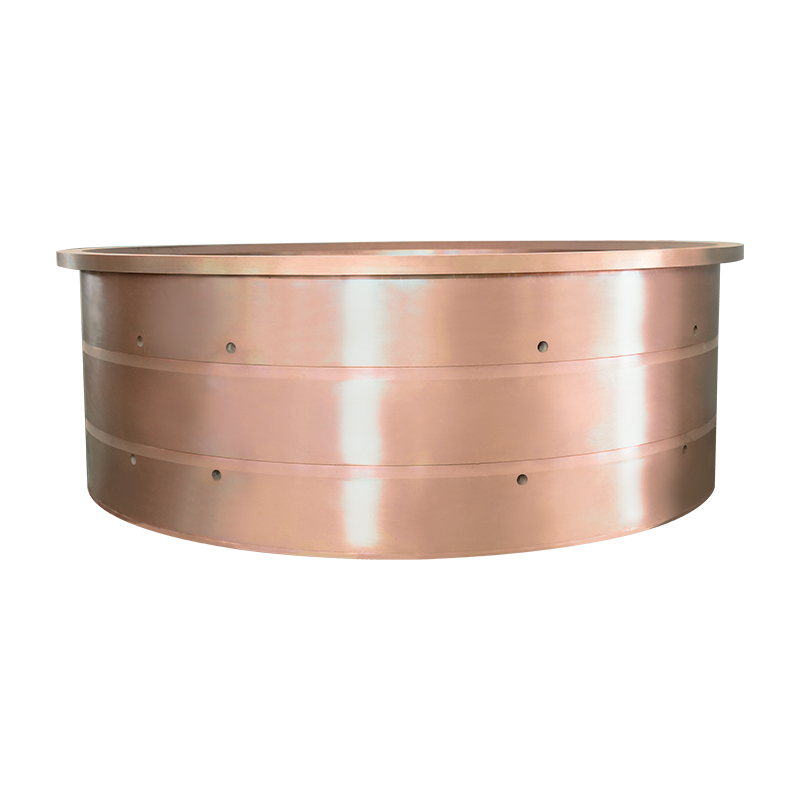
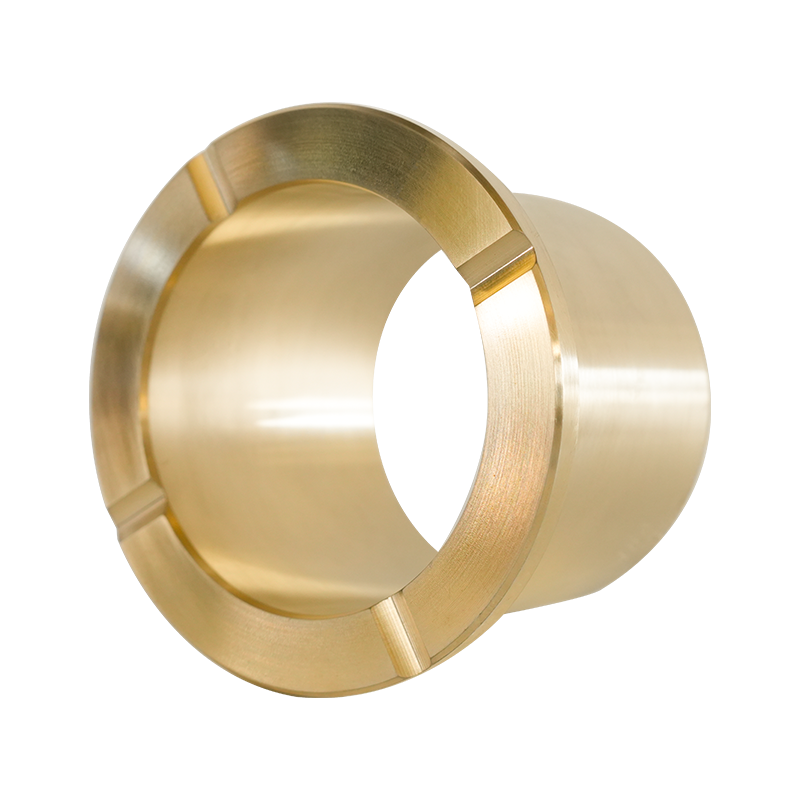
Gyakorlatilag egy nagyobb keménységű anyag erősebben ellenáll a benyomódásnak, és jellemzően jobb kopásállóságot mutat, bár törékennyé is válhat. Ez a kompromisszum az oka annak, hogy az ötvözettervezők, köztük a réz-ón ötvözetek gyártói, mint pl Ón bronz ötvözet lemez , gondosan egyensúlyozza ki a keménységet a hajlékonysággal és szívóssággal, hogy olyan alkatrészeket érjen el, amelyek repedés nélkül túlélik a nagy mechanikai terhelést.
Miért számít a keménység az ipari alkatrészek kiválasztásánál?
A keménység az egyik első olyan specifikáció, amelyet a mérnökök ellenőriznek, mielőtt fémet választanak teherhordó vagy súrlódásnak kitett alkalmazásokhoz. A megfelelő felületkeménységgel nem rendelkező anyag ismételt érintkezés, csúszó mozgás vagy szemcsés szennyeződés hatására gyorsan elhasználódik, lerövidítve a gép élettartamát. Ez különösen kritikus az olyan nehéz iparágakban, mint a bányászat, a hajómérnökség és a kohászati feldolgozás, ahol az alkatrészek folyamatos mechanikai igénybevétel és koptató körülmények között működnek.
A főbb okok a keménység meghajtók anyagválasztásában
- A nagyobb keménység általában a jobb kopásállósággal, a perselyek, lemezek és csapágyak szervizelésének meghosszabbodásával jár együtt.
- A keménységvizsgálat gyors, roncsolásmentes módszert kínál a hőkezelés konzisztenciájának és az öntvény minőségének ellenőrzésére a gyártási tételekben.
- A keménységi értékek segítenek megjósolni a megmunkálhatóságot, mivel a túl kemény anyagokat nehezebb vágni, fúrni vagy megmunkálni a pontos tűréshatárig.
- Az alkatrésztervezők keménységi specifikációkat alkalmaznak az illeszkedő alkatrészekhez, elkerülve a csúszó pár lágyabb felületének felgyorsult kopását.
A rézalapú ötvözetek esetében a keménység is erős mutatója a fém belső szerkezetének. A jól ellenőrzött öntési folyamat megfelelő óneloszlás mellett sűrűbb, egyenletesebb szemcseszerkezetet eredményez, ami viszont növeli a mért keménységet és csökkenti a korai felületi kátyúzás kockázatát.
Általános keménységvizsgálati módszerek magyarázata
Számos szabványos vizsgálati módszer létezik, mivel a különböző anyagok, vastagságok és felületi feltételek különböző bemélyedéseket, terheléseket és mérési megközelítéseket igényelnek. A megfelelő módszer kiválasztása pontos, megismételhető eredményeket biztosít.
A fémötvözetek általános keménységvizsgálati módszereinek összehasonlítása | Vizsgálati módszer | Behúzás típusa | Tipikus alkalmazás | A legalkalmasabb |
| Brinell (HB) | Edzett acél vagy keményfém golyó | Öntvények, kovácsolt anyagok, vastag lemezek | Durva szemcsés fémek, például bronz és öntöttvas |
| Rockwell (HRB/HRC) | Acélgolyó vagy gyémánt kúp | Minőségellenőrzés a gyártósorokon | Gyors, ismételt műhelymérés |
| Vickers (HV) | Gyémánt piramis | Vékony profilok, bevonatok, precíziós alkatrészek | Széles keménységi tartomány finom felbontással |
| Part (HS) | Gyémánt kalapács vagy rugós csap | Nagy vagy ívelt felületek | Helyszíni ellenőrzés laborfelszerelés nélkül |
A réz-ón öntvények esetében a Brinell-módszer a legszélesebb körben hivatkozott módszer, mivel a viszonylag nagy bemélyedés átlagolja a szemcseszerkezet helyi eltéréseit, így reprezentatívabb leolvasást ad, mint a kisebb léptékű módszerek, mint például a Vickers.
Az ónbronz ötvözetlemez keménységi jellemzői
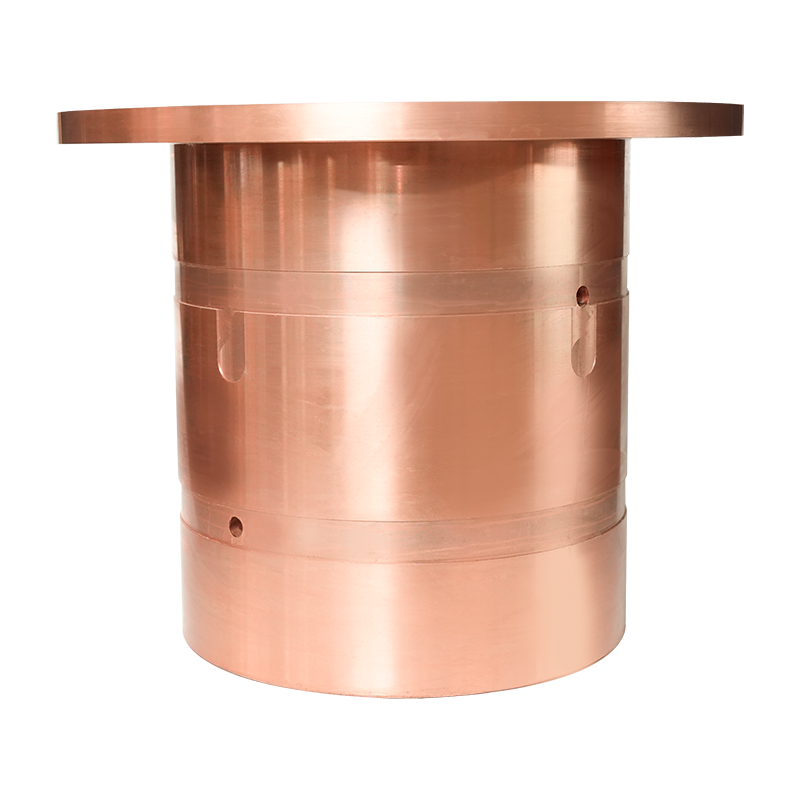
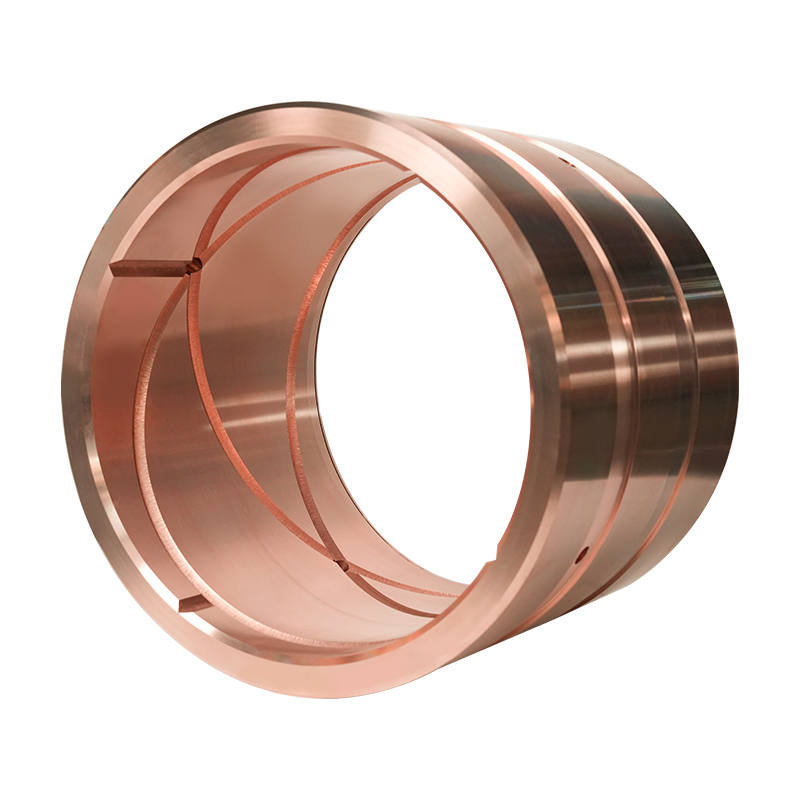
Ón bronz ötvözet lemez jellemzően a közepes keménységi tartományba esik a sima szénacélhoz képest, praktikus egyensúlyt kínálva a kopásállóság és az ütések repedés nélküli elnyeléséhez szükséges szívósság között. Ezt az egyensúlyt a réz-ón kohászati rendszeren keresztül érik el, ahol az ónatomok torzítják a rézkristályrácsot, növelve a benyomódással szembeni ellenállást, miközben az alatta lévő rézmátrix megőrzi kellő rugalmasságát a rideg tönkremenetel megelőzésére.
Az ónbronz ötvözetlemez keménységét befolyásoló tényezők
- Óntartalom: a magasabb ónszázalék általában növeli a keménységet, de csökkenti a nyúlást, ezért az ötvözet arányát az olvasztás során szigorúan szabályozzák.
- Öntési módszer: a folyamatos öntés és a centrifugális öntés sűrűbb, finomabb szemcsés szerkezeteket eredményez, mint a homoköntés, javítva a felületi keménység konzisztenciáját.
- Hűtési sebesség: a szabályozott hűtés korlátozza a porozitást és a szegregációt, mindkettő helyi lágy foltokat okozhat.
- Ötvöző adalékok: kis mennyiségű foszfor, cink vagy ólom adagolható a folyékonyság, a megmunkálhatóság és a kopási viselkedés beállítására a keménység jelentős csökkenése nélkül.
Mivel az ónbronz ötvözetlemez finomított elektrolitikus rézből készül, nagy tisztaságú ónnal kombinálva, pontosan szabályozott olvadási és öntési arány mellett, keménységi profilja egyenletes marad a nagy lemezszakaszokon, ami elengedhetetlen olyan alkalmazásokhoz, mint a fogaskerekek nyerslemezei, kopólemezei és szerkezeti perselyek, amelyeket később kész alkatrészekké dolgoznak fel.
Hogyan viszonyul a keménység a kopásállósághoz és az élettartamhoz?
A keménység önmagában nem garantálja a hosszú élettartamot, de erősen hozzájárul a kopásállósághoz és a tapadó kopásállósághoz. A csúszó és forgó szerelvényeknél a keményebb felület ellenáll a kemény részecskék vagy az egymáshoz illeszkedő fémfelületek szántásának és vágásának, így lassítja az anyagveszteséget.
Ón bronz ötvözet lemez gyakran választják fogaskerekekhez, szeleptestekhez és csapágyalkatrészekhez, éppen azért, mert keménységi szintje erős ellenállást biztosít a felületi kopással szemben, miközben elegendő alakváltozási kapacitást tesz lehetővé az ütés elnyeléséhez törés nélkül. Ez a kombináció különösen értékes a hajómérnöki és bányászati berendezésekben, ahol az alkatrészek állandó vibrációnak, részecskeexpozíciónak és ciklikus terhelésnek vannak kitéve.
Gyakorlati alkalmazások, amelyek a kiegyensúlyozott keménységtől függenek
- Tengeri meghajtó és tömítő rendszerek, ahol a korrózióállóságnak együtt kell járnia a kopásállósággal nedves, sós környezetben.
- Magas hőmérsékletnek és ismétlődő mechanikai igénybevételnek kitett kohászati berendezések alkatrészei.
- Olaj- és gázberendezések alkatrészei, amelyeknek ellenállniuk kell a kopásnak és a kémiailag agresszív folyadékoknak.
- Offshore fúróplatform hardver, amely megbízható teljesítményt igényel folyamatos nagy terhelés mellett.
A szokásos rézötvözet lemezek keménységének összehasonlítása
A rézötvözet-családok közötti választás gyakran annak megértéséhez vezet, hogy a keménység hogyan egyezik meg a korrózióállósággal, a megmunkálhatósággal és a költségekkel. Az alábbi táblázat összefoglalja azokat az általános jellemzőket, amelyeket a mérnökök mérlegelnek az ipari gépek ötvözetlemez-opcióinak összehasonlításakor.
Az ipari berendezésekben használt rézötvözet lemezkategóriák általános tulajdonság-összehasonlítása | Ötvözet kategória | Relatív keménység | Kopásállóság | Tipikus használat |
| Ón bronz ötvözet lemez | Közepestől közepesig magas | Erős | Fogaskerekek, csapágyak, szeleptestek, kopólemezek |
| Sárgaréz lemez | Közepes | Mérsékelt | Szerelvények, perselyek, díszítő és szerkezeti részek |
| Alumínium bronz | Közepes-high to high | Nagyon erős | Hajó hidraulikus hengerek, kormány visszacsatoló alkatrészek |
| Tiszta réz lemez | Alacsony | Gyenge | Elektromos vezetékek, hőcserélők |
Ez az összehasonlítás megmutatja, miért Ón bronz ötvözet lemez Kedvező középutat foglal el: elég keményen ellenáll a kopásnak az igényes mechanikai szerelvényeknél, ugyanakkor eléggé megmunkálható marad a perselyek, fogaskerekek és szerkezeti lemezek precíziós gyártásához.
Hogyan befolyásolja a gyártási folyamat a végső keménységet
Az öntött rézötvözet lemezek keménységét nem csak a kémia határozza meg; erősen befolyásolja a fém megolvasztásának, öntésének és hűtésének módja. Két azonos óntartalmú lemez észrevehetően eltérő keménységi értékeket mutathat, ha az egyiket szigorúbb folyamatszabályozás mellett gyártották, mint a másikat.
Folyamatszabályozások, amelyek támogatják az állandó keménységet
- Alapanyagként nagy tisztaságú elektrolitikus rezet használunk, hogy minimálisra csökkentsük a szennyeződéseket, amelyek puha, porózus régiókat hozhatnak létre.
- Az óntartalom precíz mérése és keverése, hogy az ötvözet aránya az olvasztás során szűk tűréshatáron belül maradjon.
- Az öntési hőmérséklet és a hűtési sebesség szabályozása a finom, egyenletes szemcseszerkezet elősegítése érdekében a teljes lemezvastagságban.
- A kémiai összetétel elemzése és a mechanikai tulajdonságok vizsgálata a szállítás előtt annak ellenőrzésére, hogy a lemez megfelel-e a megadott keménységi tartományoknak.
Csúcskategóriás rézötvözet termékekre szakosodott gyártóként a Yangzhou Yifeng Copper Products Co., Ltd. ezeket a folyamatszabályozásokat alkalmazza az ónbronz ötvözetlemez gyártása során, és támogatja a bányászati berendezéseket, tengeri meghajtó- és tömítőrendszereket, kohászati gépeket, olaj- és gázberendezéseket, tengeri fúróplatformokat és hajózáremelő rendszereket. A vállalat egy 30 000 négyzetméteres létesítményben működik, és az ötvözetek összetételére és az öntvény minőségére összpontosító szakemberekből álló műszaki csapat segít biztosítani, hogy a keménység és a mechanikai teljesítmény tételenként változatlan maradjon.
A megfelelő keménységi szint kiválasztása az alkalmazáshoz
Nincs egyetemes "legjobb" keménységi érték; a helyes cél a működési környezettől, a terhelés típusától és az érintett anyagoktól függ. Az alkalmazáshoz túl kemény lemez kiválasztása lökésterhelés hatására törékenységhez és repedésekhez vezethet, míg a túl puha lemez kiválasztása felgyorsítja a kopást és lerövidíti a csereintervallumokat.
Kérdések, amelyeket fel kell tenni a keménység megadása előtt
- Az alkatrész folyamatos csúszó érintkezést, ütési terhelést vagy mindkettő kombinációját tapasztalja?
- Mekkora az illeszkedő felület keménysége, és a nagy keménységi eltérés felgyorsítja-e az egyik oldal kopását?
- Ki van téve az alkatrész olyan korrozív közegnek, amely kölcsönhatásba léphet a keménységgel kapcsolatos mikroszerkezeti változásokkal?
- Jelentős megmunkálást igényel-e a lemez az öntés után, ami inkább a mérsékelt, mint az extrém keménységi szintet részesítheti előnyben?
A legtöbb nagy teherbírású ipari alkalmazáshoz, beleértve a fogaskerekeket, csapágyakat és szerkezeti kopólemezeket, az ónbronz ötvözetlemez megbízható keménységi tartományt kínál, amely támogatja a hosszú szervizintervallumokat anélkül, hogy feláldozná a mechanikai gépek, kohászati berendezések és bányászati alkalmazások sokkoló terhelésének túléléséhez szükséges szívósságot. Az átlátható vizsgálati adatokat és az OEM testreszabását biztosító gyártóval való együttműködés lehetővé teszi a mérnökök számára, hogy a lemezspecifikációkat pontosan a működési körülményeikhez igazítsák, ahelyett, hogy a rézötvözet teljesítményére vonatkozó általános feltételezésekre hagyatkoznának.