

A bányászati berendezésekhez készült ónbronz persely nagy tisztaságú rezet használ al...
Otthon / Hírek / Ipari hírek / A bronz olvadáspontja: Teljes útmutató az ötvözetek hőmérsékletéhez és minőségi tartományához
Hajóhajtómű és tömítőeszköz
Óceánfúró és hajózáremelő berendezések
Bányászati berendezések
Építőipari gépek
Olaj és gáz, kohászati berendezések
A bronznak soha egyetlen olvadáspontja sem volt. A gyakorlatban a legtöbb bronzötvözet nagyjából 850 °C (1562 °F) és 1050 °C (1922 °F) között olvad meg, és egy tipikus ónbronz, amely 12% ónt tartalmaz, 900 °C (1652 °F) közelében olvad meg. Ez a széles tartomány az oka annak, hogy a „bronz” a rajzon nem elég az öntödéhez vagy a terv felülvizsgálatához. A pontos összetétel határozza meg az alkatrész olvadási viselkedését, és ez a viselkedés határozza meg az alkatrész öntését, hegesztését, megmunkálását és végül szervizelését.
A bronz perselyekkel, csapágyakkal, tömítőgyűrűkkel, lemezekkel és csigakerekekkel dolgozó mérnökök és vásárlók számára a gyakorlati kérdés nem az, hogy „mi a bronz olvadáspontja?” de "milyen olvadáspontja van annak a bronzminőségnek, amelyet használni kívánok?"
Az alábbi táblázat hasznos tervezési útmutató. A pontos olvadási viselkedés a szállító specifikációitól, a hőkezeléstől és a nyomelemektől függ, ezért mindig ellenőrizze a minőséget, mielőtt meghatározza az öntési vagy működési határértékeket.
| Bronz család | Tipikus összetétel | Reprezentatív olvadási tartomány | Gyakori alkalmazások |
|---|---|---|---|
| Ón bronz | 88% Cu / 12% Sn | ~900°C (1652°F) | Tengeri perselyek, kormányművek, horgonycsörlő csapágyak |
| Alumínium bronz | 90% Cu/10% Al | ~1027–1038°C (1881–1900°F) | Kormányhajtóművek, nagy teherbírású lemezek, bányászati berendezések |
| Bronz csapágy | Cu, Pb, Sn, Zn | ~977°C (1790°F) | Csúszócsapágyak mérsékelt terhelés mellett |
| Ólmozott bronz | Cu 18% Pb / 7% Sn | ~800–900°C (1472–1652°F) | Alacsony olvadáspontú, szabadon megmunkálható csapágyötvözetek |
| Foszfor bronz | Cu-Sn-P | ~950–1050 °C (1742–1922 °F) | Korrózióálló alkatrészek és rugószerű alkatrészek |
A kenés nem kozmetikai. A durván 850°C-os ólmozott bronz és a nagyjából 1038°C-os alumíniumbronz közötti különbség megváltoztathatja az öntési megközelítést, a szerszámválasztást és az alkatrésznek a használat során elviselhető hőfokát.
A tiszta réz 1084°C-on (1983°F) olvad. Ha ónt, ólmot, alumíniumot vagy más elemeket ad hozzá, megszakítja a rézatomok szabályos elrendezését. Az anyag már nem változik szilárdból folyékonyvá egy hőmérsékleten. Ehelyett van egy solidusa, az a hőmérséklet, amelynél az olvadás megindul, és egy likvidusa, az a hőmérséklet, amelyen az ötvözet teljesen folyékony.
Ez az oka annak, hogy egyetlen olvadáspont-diagram csak átlagokat tud adni. Még egy egyszerű ónbronz is olvadni kezd a szilárdságánál, és csak a likvidusa fölött válik teljesen folyékonnyá. Az öntési hőmérsékletnek a likvidus felett kell maradnia, hogy az ötvözet teljesen kitöltse a formát.
A fő ötvözőelemek kiszámítható módon viselkednek:
Amikor egy szállító „olvadáspont körülbelül 950 °C” jelenti, akkor azt hasznos egyszerűsítésnek kell tekinteni, nem pedig abszolút folyamatkorlátnak. Mérnöki döntésekhez kérje le a szolidusz és likvidusz értékeket és az ajánlott öntési hőmérsékletet.
Kész bronz alkatrésznél az olvadáspont nem határozza meg a csapágyfelület maximális futási hőmérsékletét. A legtöbb berendezés jóval a határérték alatt működik. De az olvadási tartomány három gyakorlati okból továbbra is számít: szabályozza az öntödei gyakorlatot, azonosítja, hogy az ötvözetnek van-e elegendő hőtartaléka az alkalmazáshoz, és figyelmeztet a kohászati változásokra, ha az alkatrész túlmelegszik csiszolás, hegesztés vagy extrém csúszási érintkezés során.
Az ónbronz mérsékelt, 900°C körüli olvadáspontú, ami megbízhatóvá teszi a perselygeometriákba öntést és stabillá teszi, ha tengervíznek van kitéve. Klasszikus választás hajómeghajtó rendszerek, kormánymű és horgonycsörlő csapágyak számára, mert az ötvözet továbbra is megtartja csapágyfelületét erős lökésterhelések és korrozív környezetben is.
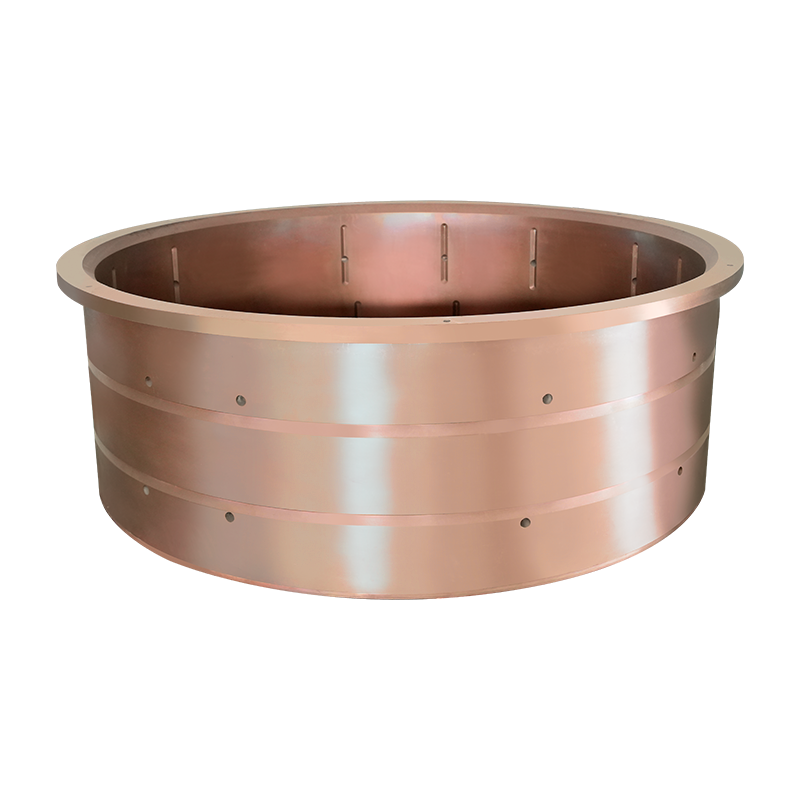 Ón bronz persely tengeri meghajtáshoz és kormányrendszerekhez Ezt a tengervíznek ellenálló perselyt hajó hajtótengelyéhez és kormánycsapágyaihoz tervezték, nagy kopásállóságot és önkenő tulajdonságokat kínálva csökkenti a súrlódást és meghosszabbítja a berendezés élettartamát erős lökésterhelés mellett. Termék megtekintése →
Az alumíniumbronz magasabb tartományban, jellemzően 1027–1038°C körül olvad. Ez az extra hőkülönbség a védő oxidfilmmel kombinálva hasznossá teszi a kormányhajtóművekben, a hajók hidraulikus hengereiben és a bányászati berendezésekben, ahol homok, víz és nagy helyi nyomás támadja meg a csapágyfelületet.
 Alumínium bronz persely a kormányos sebességváltóhoz zord körülmények között A kormányos erőátviteli rendszerekhez tervezett persely a nagy szilárdságot, a korrózióállóságot és a fáradtságtűrést ötvözi, így alkalmas nagy terhelésű, nagy sebességű és korrozív tengeri környezetekhez. Termék megtekintése →
A csigakerekek nekicsúsznak az acél csiganak, és több súrlódási hőt termelnek, mint a szabványos fogaskerekek. A bronz csigakerekeket az acélhoz való alacsony tapadásuk miatt határozták meg, nem pedig a kivételesen magas olvadáspont miatt. A fogaskerék- és kidolgozógépekben használt rézötvözet csigakereket tisztán kell önteni és ellenőrizni kell hűteni, mert az öntés során keletkező porozitás lerövidíti a fogaskerekek élettartamát ismételt hőciklus esetén.
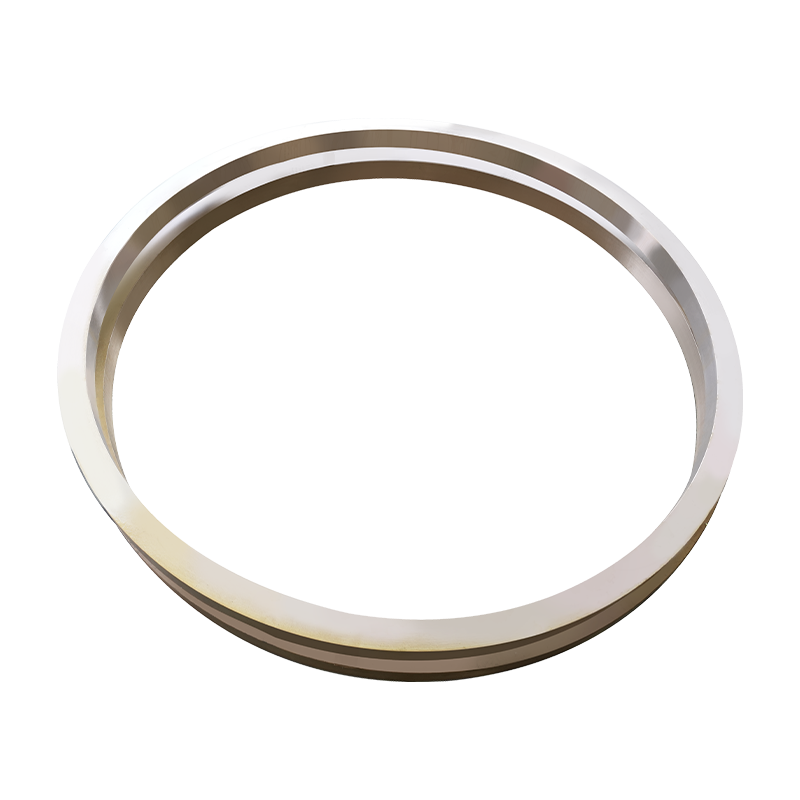 Rézötvözet csigahajtómű precíziós szerszámgép-hajtásokhoz Precíziós gyártású csigahajtómű fogaskerekes simító- és simítógépekhez, nagy fogpontossággal és szabályozott öntéssel a porozitás megakadályozása érdekében, megbízható erőátvitelt és hosszú élettartamot biztosítva. Termék megtekintése →
Az olvadáspont-diagram azt mutatja, hogy a bronz 850°C és 1050°C között megolvad, de nem árulja el, hogy a minőség bírja-e a koptató iszapot, sós vizet, lökésterhelést vagy állandó csúszó érintkezést. A mérnöki megközelítés az, hogy először rögzíteni kell a működési feltételeket – terhelés, sebesség, hőmérséklet, korrózió, kenés –, majd kiválasztani az ötvözetet az olvadási tartomány, a mechanikai szilárdság és a kopásállóság megfelelő kombinációjával.
A Yangzhou Yifeng Copper Productsnál 2005 óta gyártunk rézötvözet alkatrészeket, és e kiválasztási logika köré építjük fel folyamatunkat. Minden ónbronz, alumíniumbronz, sárgaréz, önkenő és csigahajtómű-minőséget az öntés vagy megmunkálás előtt a működési környezetéhez igazítanak. Ha közelebbről meg szeretné tekinteni, hogy ez a tapasztalat hogyan alakítja anyagspecifikációinkat, lásd céges hátterünk . Ha egy új bronzkomponenst tekint át, lépjen kapcsolatba mérnöki csapatunkkal az üzemi hőmérséklettel, a terheléssel és a környezettel, és segítünk az olvadáspont-érték praktikus bronzminőségűvé alakításában.
A szállítószalag hajtómotorja három évig csendesen működik, majd kis sebességgel dübörög, nagy sebességgel zúg. A karbantartó személyzet meghúzza a végharangot, benne egy kávéscsésze méretű bron...
View MoreA kőbánya karbantartó csapata egy 60 mm-es furatú bronzkarimás csapágyat egy szállítófej-görgőbe présel, meghúzza a ház csavarjait, és egy hónapon belül megrepedt a karima. Nem a bronz volt a gy...
View MoreKépzeljen el egy 5 MW-os golyósmalmot egy bányászati üzemben. A tengely több mint 300 mm átmérőjű, néhány száz fordulat/perc sebességgel forog, és nagy radiális terhelést visel. Az alkatrész, am...
View MoreA bronznak soha egyetlen olvadáspontja sem volt. A gyakorlatban a legtöbb bronzötvözet nagyjából 850 °C (1562 °F) és 1050 °C (1922 °F) között olvad meg, és egy tipikus ónbronz, amely 12% ónt tar...
View More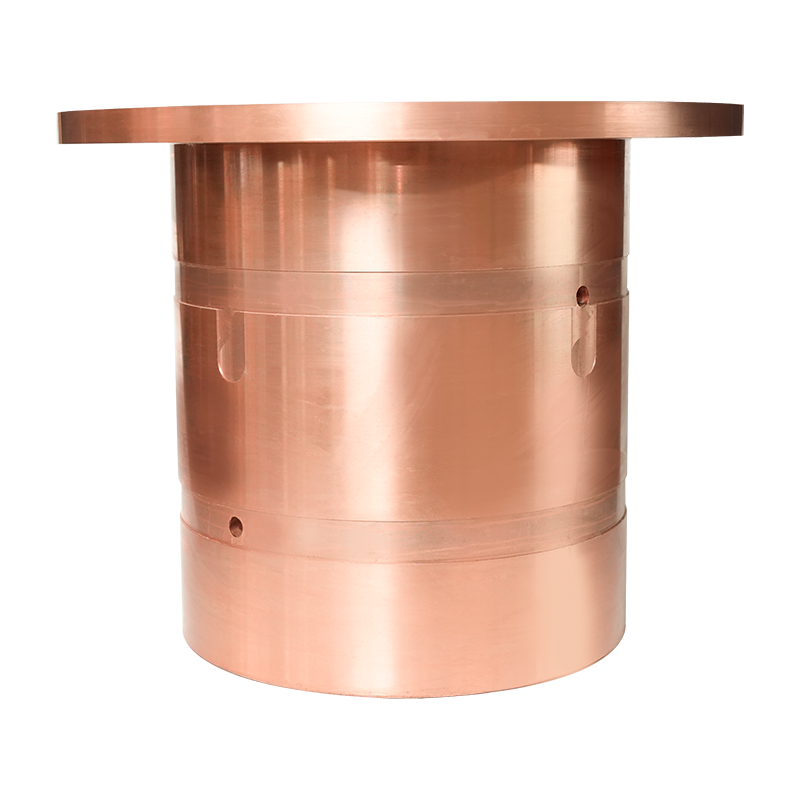
A bányászati berendezésekhez készült ónbronz persely nagy tisztaságú rezet használ al...
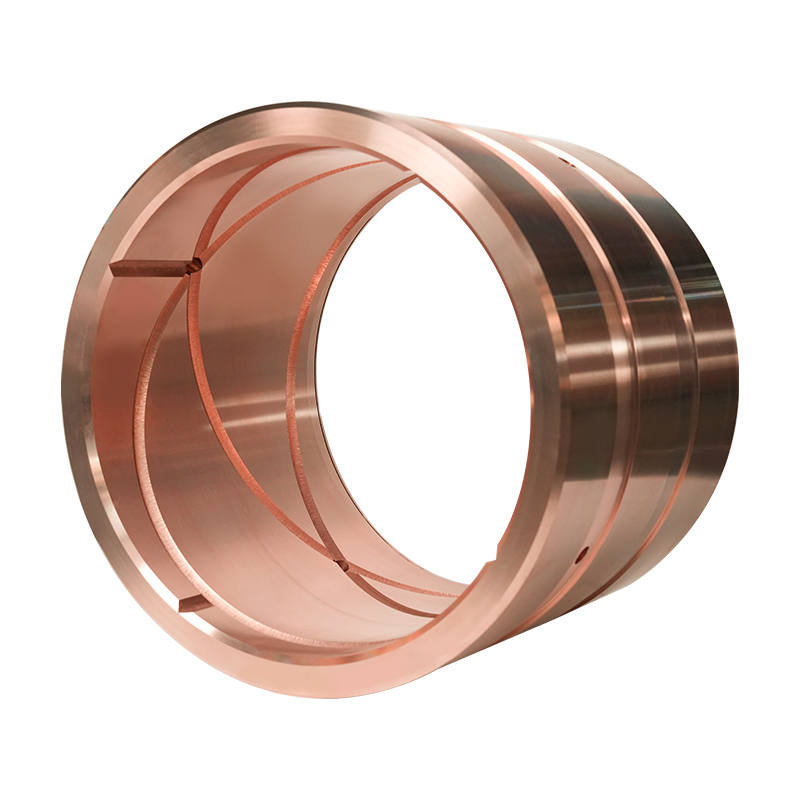
A mérnöki gépekhez készült ónbronz persely kiváló minőségű, nagy tisztaságú réz hordozó...
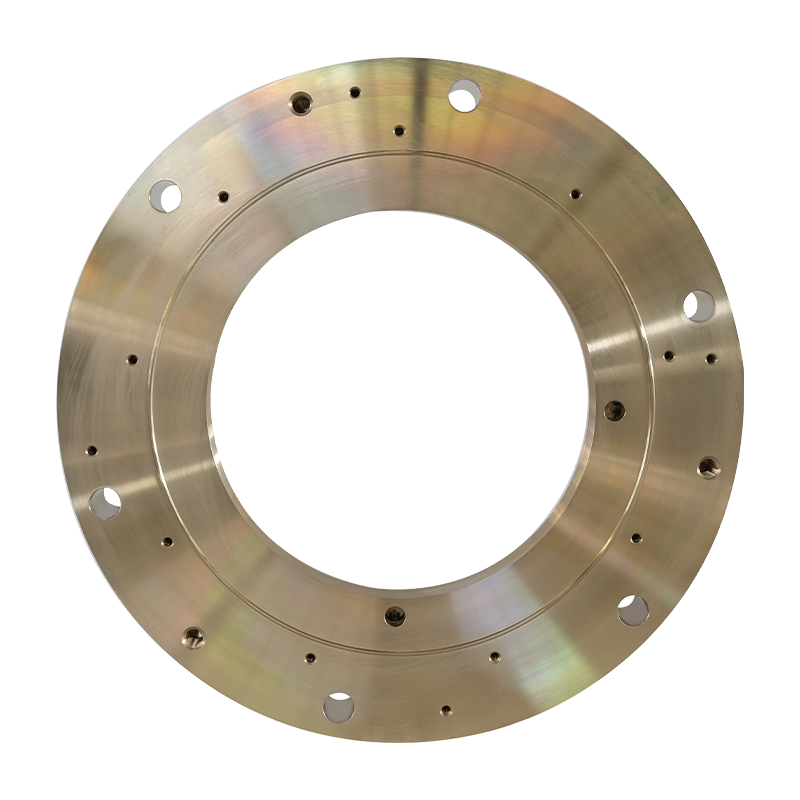
Tengeri rézötvözetből készült tömítőgyűrű A tengeri tömítőgyűrű a hajó meghajtórendszer...
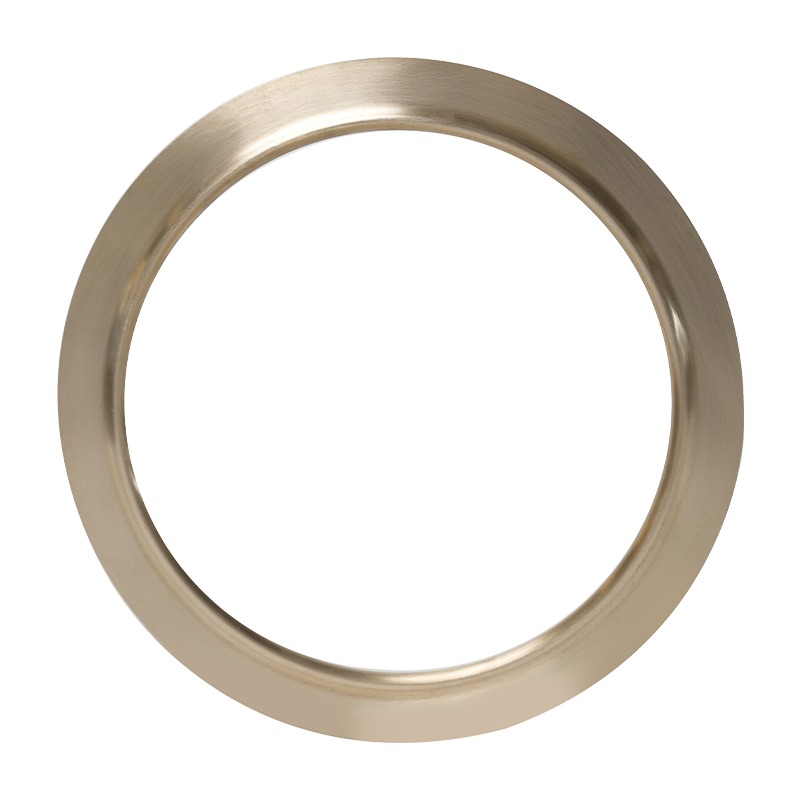
A Propulsion Device Sealing tengeri rézötvözet tömítőgyűrű kiváló minőségű rézötvözet a...
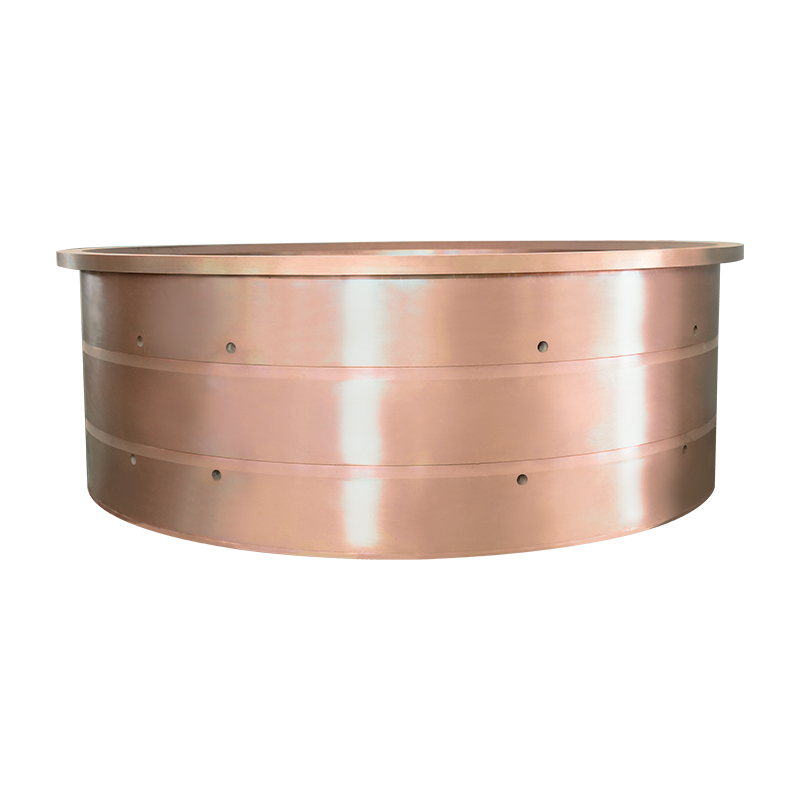
A horgonycsörlő csapágyat és az ónbronz perselyt nagy terhelésű, nagy sebességű és nagy...
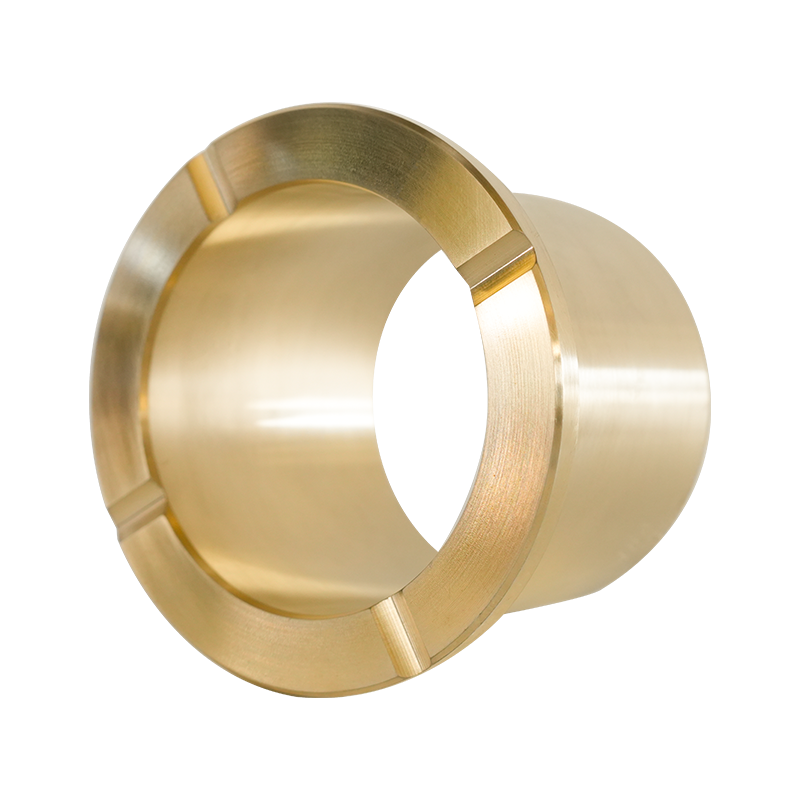
A bányászati berendezések sárgaréz perselyét kifejezetten a bányászati berendezések...
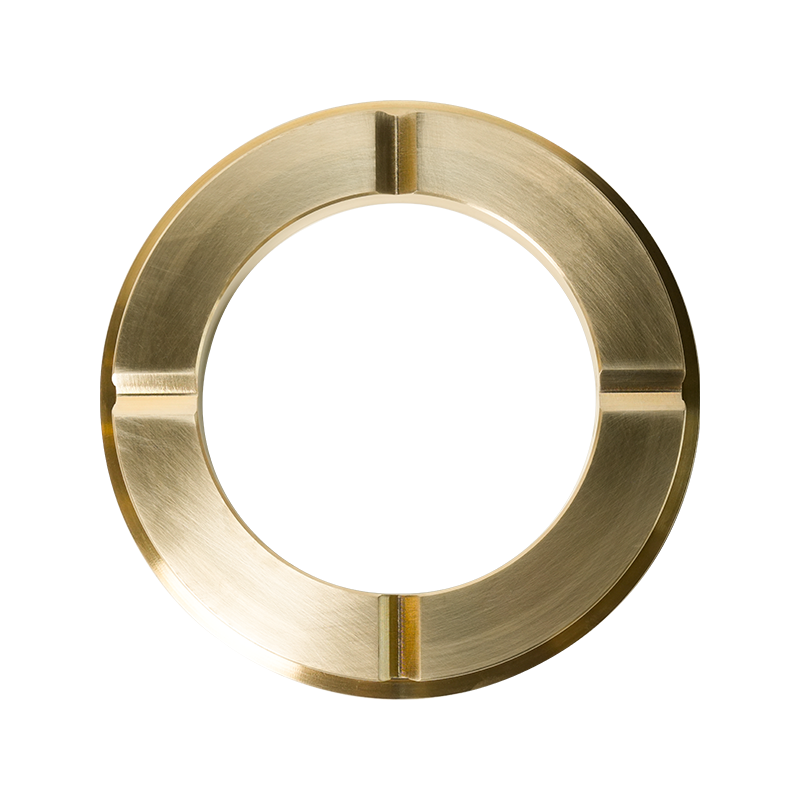
Mérnöki gépek A sárgaréz persely kifejezetten a mérnöki gépek nagy terhelésű és kopásos...
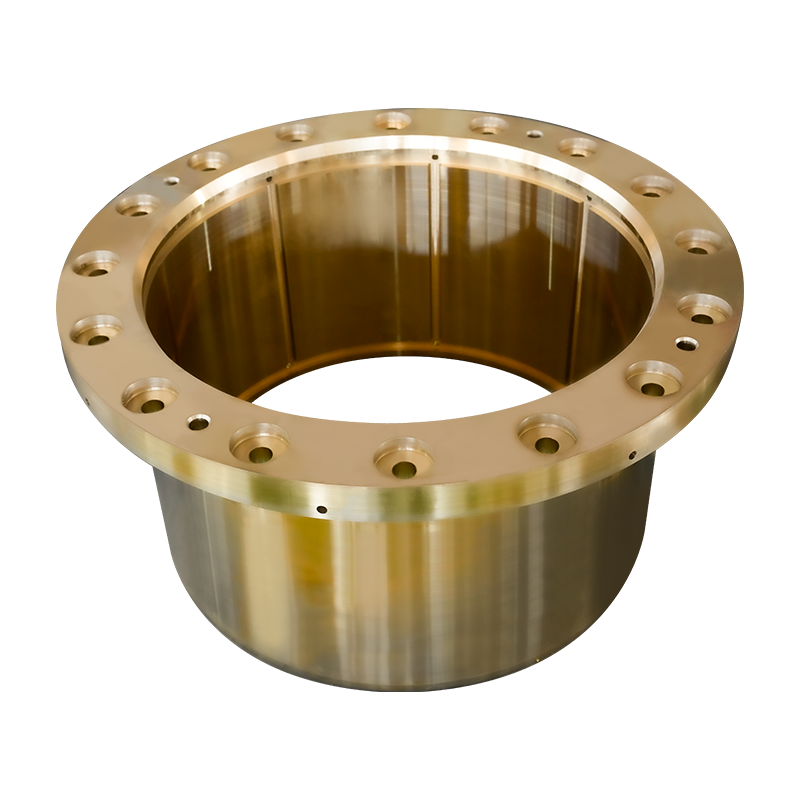
Kohászati berendezések sárgaréz perselye egy nagy teljesítményű sárgaréz persely, ame...
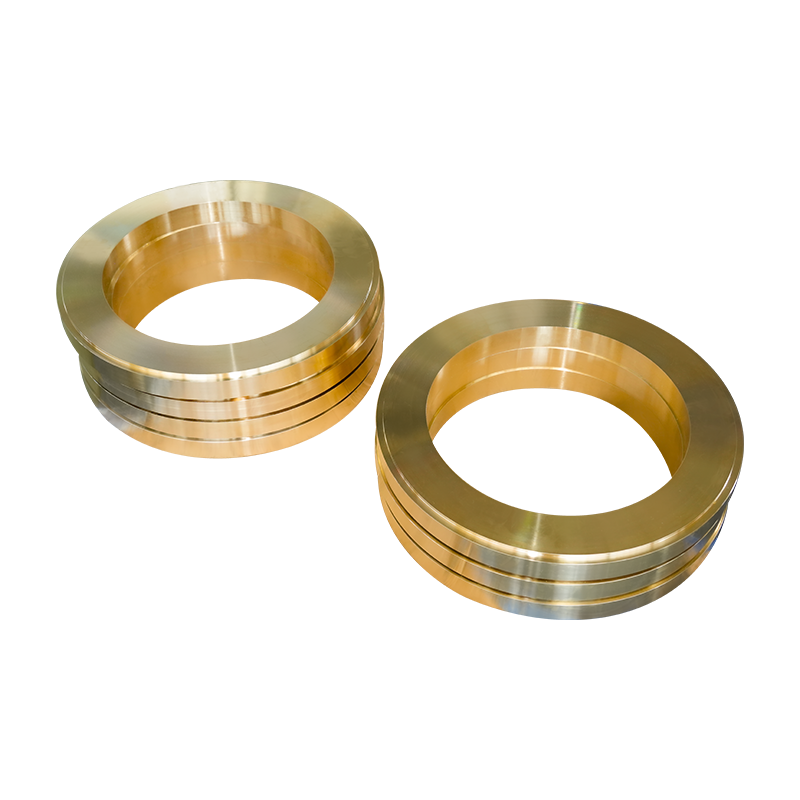
Stern Shaft Sealing Device Brass Bushing egy nagy teljesítményű sárgaréz kopásálló réz ...
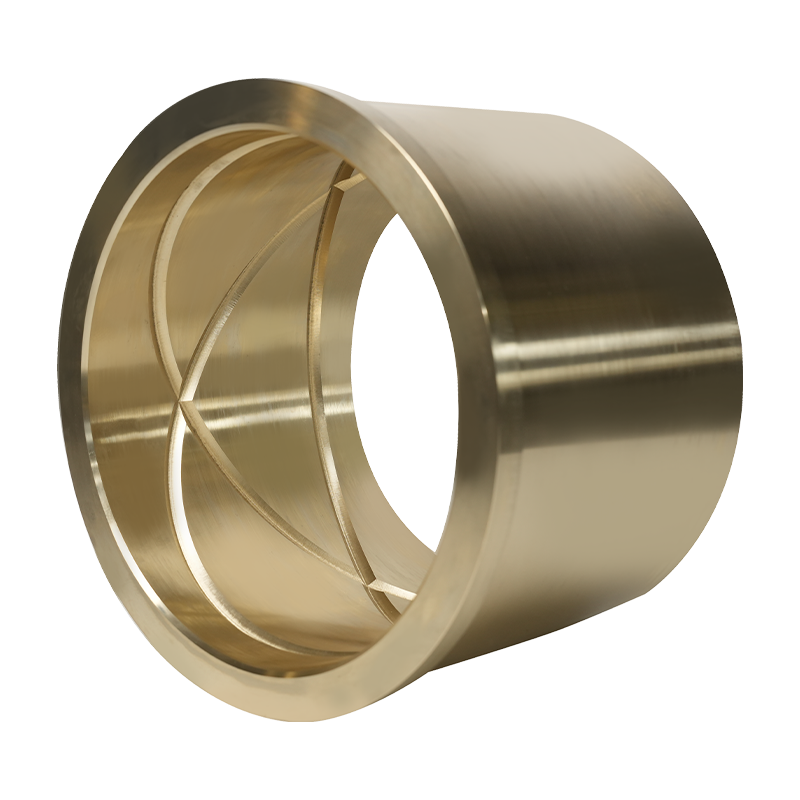
Az alumínium bronz persely a kormányos sebességváltó rendszerhez személyre szabottan a ...
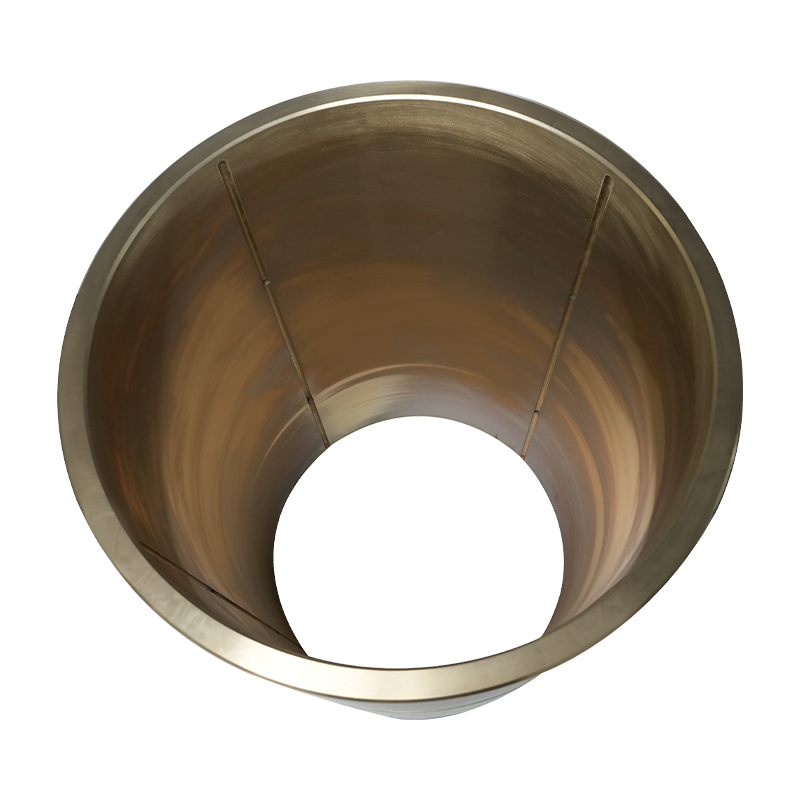
Alumínium bronz persely hajó hidraulikus hengereihez és kormányszög-visszacsatolási ter...
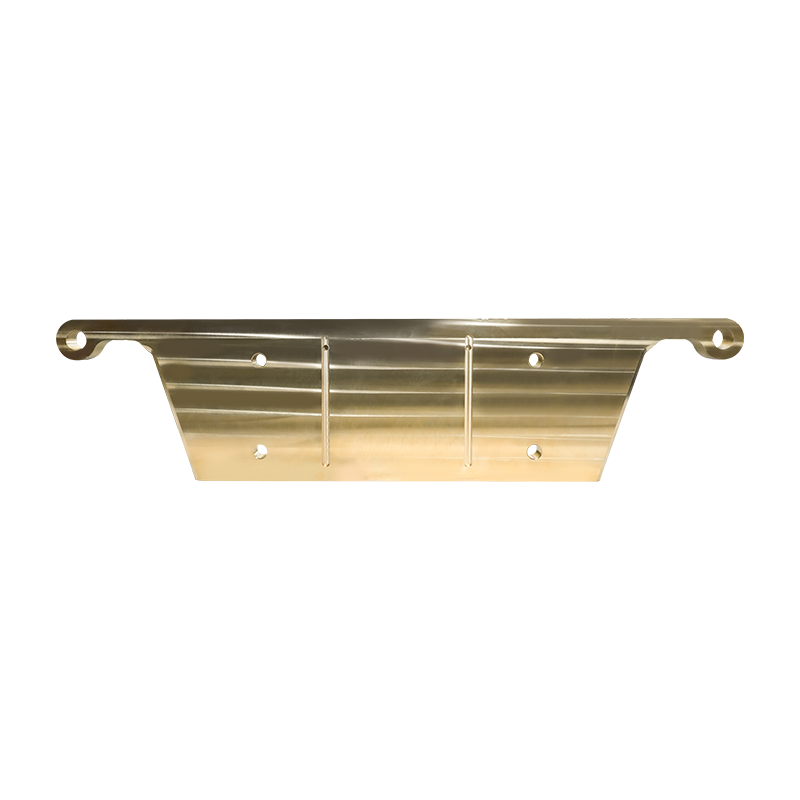
A Mining Equipment Brass Plate kiváló minőségű, nagy szilárdságú sárgaréz anyagból kész...
Szerzői jog © YangZhou YiFeng Copper Products Co.,Ltd. Minden jog fenntartva
Kínai rézöntvénygyártók nagykereskedelmi rézöntőgyár