

A bányászati berendezésekhez készült ónbronz persely nagy tisztaságú rezet használ al...
Otthon / Hírek / Ipari hírek / Bronz karimás csapágyak: ötvözetválasztás, tűrések és beépítési útmutató
Hajóhajtómű és tömítőeszköz
Óceánfúró és hajózáremelő berendezések
Bányászati berendezések
Építőipari gépek
Olaj és gáz, kohászati berendezések
A kőbánya karbantartó csapata egy 60 mm-es furatú bronzkarimás csapágyat egy szállítófej-görgőbe présel, meghúzza a ház csavarjait, és egy hónapon belül megrepedt a karima. Nem a bronz volt a gyenge pont. A karima mögötti házfelület nem volt sem lapos, sem nem négyszögletes a furathoz képest, így a tengely tengelyirányú húzása vékony öntött élt terhelt a teljes karimafelület helyett.
Ez a meghibásodási sorrend megmagyarázza a bronz karimás csapágyak kiválasztását. Az ötvözet meghatározza a mennyezetet a terhelés, a sebesség és a korrózióállóság szempontjából. A karima geometriája, a préselés és a futási hézag dönti el, hogy valaha is eléri-e ezt a mennyezetet. A megfelelő illesztésű ón-bronz karimás csapágy minden alkalommal túl fogja bírni az alumínium-bronz csapágyat, amelynek válla van.
A bronz karimás csapágy egy hengeres hüvely, amelynek egyik végén egy beépített radiális karima van. A hüvely hordozza a radiális terhelést. A karima három különálló feladatot hajt végre, amelyek gyakran összemosódnak a specifikáció során.
Ami nem a karima, az egy nyomócsapágy. A sugárirányú névleges érték durván 10-15 százalékát meghaladó folyamatos axiális terhelések általában külön nyomóalátétet vagy gördülőelem-elrendezést igényelnek.
| Megfontolás | Sima bronz ujjú | Karimás bronz csapágy |
|---|---|---|
| Axiális visszatartás | Rögzítőgyűrű, váll vagy végsapka szükséges | A karimával a ház homlokfelületéhez tartva |
| Axiális tolóerő | Minimális, csak a véglapok határozzák meg | Mérsékelt, a karima vastagsága és az ülés síksága határozza meg |
| Ház megmunkálása | Furat plusz rögzítő horony | Furat plusz lapos, szögletes ütközőfelület |
| Beillesztési mélység szabályozás | Nyomtatás közben mérve | Egy menetben a karima által beállítva |
| Tipikus használat | Zárt forgócsapok, feszítőgörgők | Szállítószalag tárcsák, kormányrudak, törő excenterek, függesztőcsapok |
A legtöbb bronzkarimás csapágy meghibásodása a lágy bronz nyomaira vezethető vissza, nem pedig a rossz öntvényre, hanem a környezet szempontjából nem megfelelő ötvözetcsaládra. Négy család fedi le az ipari karimás csapágyrendelések túlnyomó részét, és mindegyik más-más módon meghibásodik.
| Ötvözet család | Keménység és terhelés | Korrózió és hőmérséklet | Legjobb illeszkedés | Vigyázz |
|---|---|---|---|---|
| Ólmozott ónbronz (SAE 660 / C93200) | 60-80 HB, közepes terhelés | Mérsékelt korrózió, kb. 230 C-ig jó | Általános gépek, szállítószalagok, szivattyúk | Az ólomtartalom korlátozza az ivóvizet és egyes szabályozott termékeket |
| Magas ólomtartalmú ónbronz (C93600 típus) | 55-70 HB, kisebb szilárdság | Hasonló a SAE 660-hoz | Könnyű terhelés, könnyű megmunkálás, beágyazhatóság | A család legalacsonyabb fáradékonysága |
| Alumínium bronz (C95400, C95500, C95200) | 150-200 HB, nagy szilárdságú | Kiváló tengervíz- és kavitációs ellenállás | Tengeri kormányok, ásványkezelés, nagy ütés | Lassan dolgozik, rosszul ágyazza be a törmeléket, igazításra szorul |
| Mangán bronz (C86300) | 180-220 HB, nagyon nagy szilárdságú | Tisztességes korrózió, jó nagy terhelésnél | Erős nyomófelületek, csigakerekes felnik | Gyenge érték a könnyű forgócsapokhoz |
| Sárgaréz (C36000, C46400) | 80-120 HB, alacsony vagy közepes terhelés | Dezincifikációs kockázat a tengervízben | Könnyű forgócsapok, édesvíz, alacsony költség | Az erő gyorsan csökken a hőmérséklettel |
| Önkenő bronz (grafitos vagy olajjal impregnált) | Alsó PV határ, mint a tömör bronzé | A dugó anyagától függ | Távoli, forró vagy elérhetetlen pozíciók | Nem nagy sebességhez vagy erős ütésekhez |
Két gyakorlati szempont következik. Az ólmozott ónbronz továbbra is az alapértelmezett az általános gépeknél, mert tisztán megmunkálható, beágyazza a szemcséket és elviseli a csekély kenést. Az alumíniumbronz többe kerül és lassabban dolgoznak, de sópermetben vagy lökésterhelésű excenteres helyzetben három ónbronz cserét is kibír, feltéve, hogy a kenés tiszta és a tengely egy vonalban van.
Az ötvözetről szóló döntést általában alrendszerenként hozzák meg, nem gépenként. Ugyanaz az edény vagy zúzógép alumínium bronzot futtathat erősen terhelt kormánykormány vagy excentrikus helyzetben, és ónbronz alacsonyabb terhelésű forgócsapoknál. A vegyes anyagjegyzék beszerzése könnyebb, ha a szállító megszervezi azt réz persely tartomány először ötvözetcsalád szerint, másodsorban pedig alkalmazás szerint, mert ebben a sorrendben történik a kiválasztás.
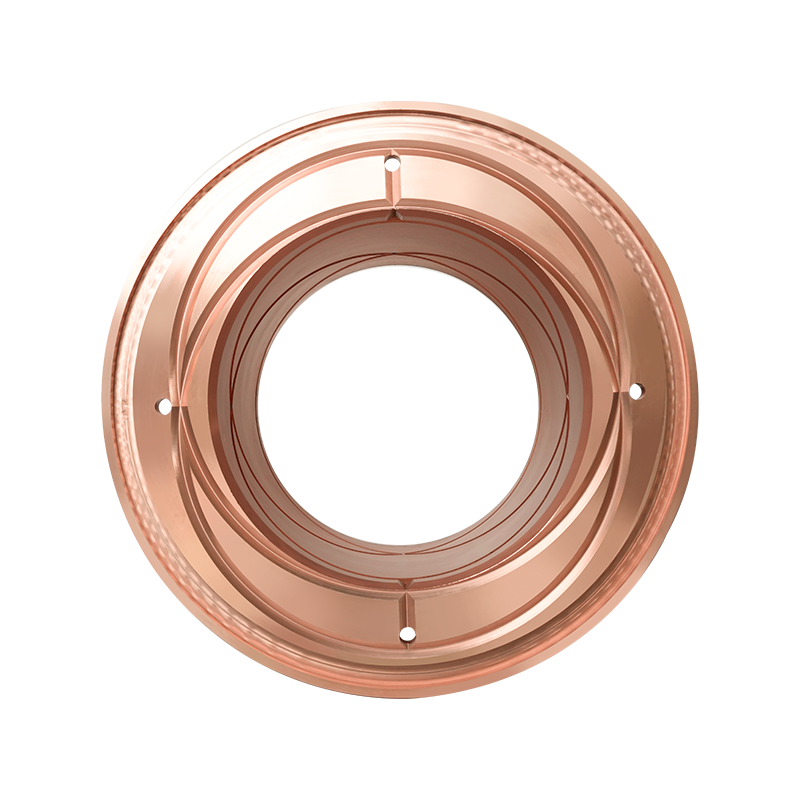 Ón bronz persely bányászati felszerelésekhez Ón bronz persely bányászati felszerelésekhez uses high-purity copper as the base material, and is refined by adding appropriate amounts of tin and other high-quality alloy ... Termék megtekintése →
Ezeket a számokat érdemes feltenni egy rajzra vagy egy vásárlási rendelésre. Ezek az edzett acél tengelyen futó bronzöntvény ökölszabályai, és be kell állítani a hőmérsékletet, a kenést és az ütést.
A legtöbb vásárlót a csapda az utólagos furatzár. Nyomja be egy 60 mm-es furatú csapágyat egy H7-es házba 0,05 mm-es interferenciával, és a furat hasonló mértékben, nagyjából 0,04-0,06 mm-rel záródik. Ha a rajzon 0,08 mm-es futási hézag van megadva, és a furat préselés előtt elkészült, akkor a szerelvény szinte hézag nélkül végződhet, és terhelés alatt az első bemelegítéskor megakad.
A bronz karimás csapágyak jobban tolerálják a szélső kenést, mint a gördülő elemek, de továbbra is követik a terhelési és sebességkorlátozást. Három konfiguráció fedi le a legtöbb ipari alkalmazást.
Az öntött bronz tipikus katalógus határértékei 3-5 MPa x m/s zsírral kenve és 0,8-1,5 MPa x m/s szárazon grafitdugókkal. A valós szám függ az ötvözettől, a tengely felületétől és attól, hogy a ház mennyi hőt képes elvezetni. E határok felett a csapágy nem hibásodik meg hirtelen; A hézag kinyílik, a kopás felgyorsul, és a karima oldalterhelést kezd felvenni, amelyet soha nem terveztek.
 Önkenő sárgaréz perselyek mérnöki gépekhez Önkenő sárgaréz perselyek mérnöki gépekhez is made of high-quality high-strength brass material, combined with embedded solid lubrication technology, it... Termék megtekintése →
A karimás csapágyak nagy terhelésekhez, alacsony és közepes fordulatszámokhoz és rossz karbantartási hozzáféréshez alkalmasak. Néhány ágazat uralja a keresletet.
Vannak esetek, amikor a karimás bronz csapágy rossz vásárlás. A folyamatos erős axiális tolóerő egy nyomó alátéthez vagy egy kúpos görgőhöz tartozik. A nagy folyamatos fordulatszám a hűvösebben futó gördülőcsapágyhoz tartozik. Nagyon vékony falak, kb. 2 mm alatt, a perem gyökerénél repedések öntött bronzban.
 Alumínium bronz persely a kormányos sebességváltó rendszerhez Alumínium bronz persely a kormányos sebességváltó rendszerhez is tailor-made for the Rudder transmission system. It is based on high-quality copper, added with aluminum, iron... Termék megtekintése →
A bronz karimás csapágy gyakrabban rendelésre készül, mint egy katalógus, így a rendelési bizonylat az eredmény minőségét hordozza.
Ha egy karima folyamatosan megreped, hagyja abba az ötvözetcserét, és kezdje el ellenőrizni az ülést. A laposság, a négyszögletesség és az interferencia több bronzkarimás csapágyhibát okoz, mint a terhelési besorolások, és mindhárom mérhető az alkatrész benyomása előtt.
A Yangzhou Yifeng Copper Products 2005 óta önt és megmunkál rézötvözet alkatrészeket egy 30 000 négyzetméteres üzemből, 5000 tonna éves kapacitással és 20 szakemberből álló műszaki csapattal, valamint a Southwest Jiaotong Egyetemmel közös kutatóbázissal. A vállalat olyan ügyfélkörről számol be, amely magában foglalja a Fortune 500-at és a globális ipari csoportokat, és kínálata ón-bronz, alumínium-bronz és sárgaréz perselyeket, önkenő csapágyakat, tengeri rézötvözetből készült tömítőgyűrűket és rézötvözet csigakerekeket foglal magában. Áttekintheti a céges háttér és képesség ha több bronz cikkszámot von össze egy szállító alá.
A szállítószalag hajtómotorja három évig csendesen működik, majd kis sebességgel dübörög, nagy sebességgel zúg. A karbantartó személyzet meghúzza a végharangot, benne egy kávéscsésze méretű bron...
View MoreA kőbánya karbantartó csapata egy 60 mm-es furatú bronzkarimás csapágyat egy szállítófej-görgőbe présel, meghúzza a ház csavarjait, és egy hónapon belül megrepedt a karima. Nem a bronz volt a gy...
View MoreKépzeljen el egy 5 MW-os golyósmalmot egy bányászati üzemben. A tengely több mint 300 mm átmérőjű, néhány száz fordulat/perc sebességgel forog, és nagy radiális terhelést visel. Az alkatrész, am...
View MoreA bronznak soha egyetlen olvadáspontja sem volt. A gyakorlatban a legtöbb bronzötvözet nagyjából 850 °C (1562 °F) és 1050 °C (1922 °F) között olvad meg, és egy tipikus ónbronz, amely 12% ónt tar...
View More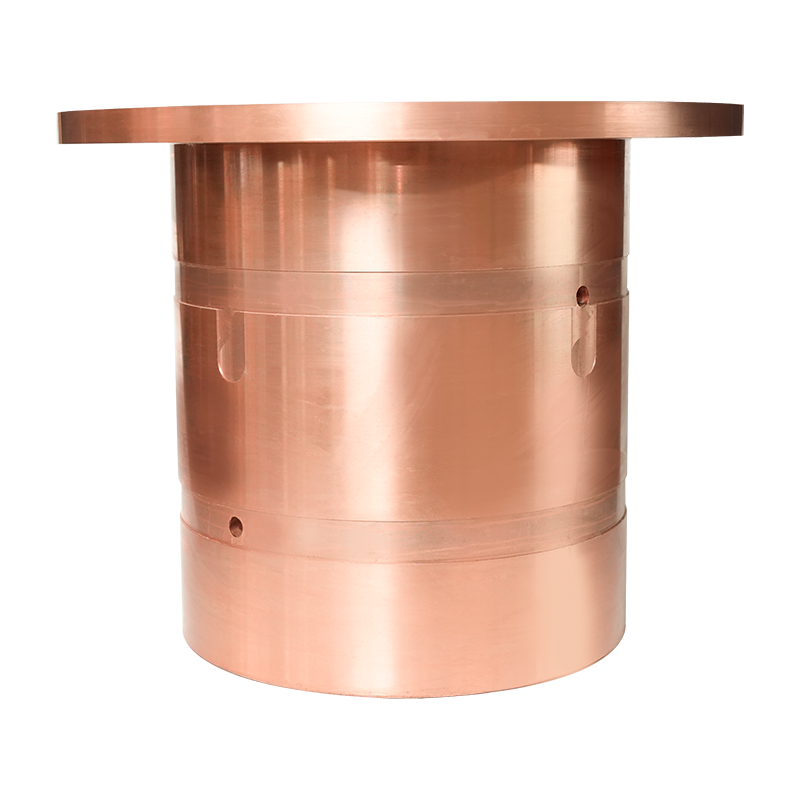
A bányászati berendezésekhez készült ónbronz persely nagy tisztaságú rezet használ al...
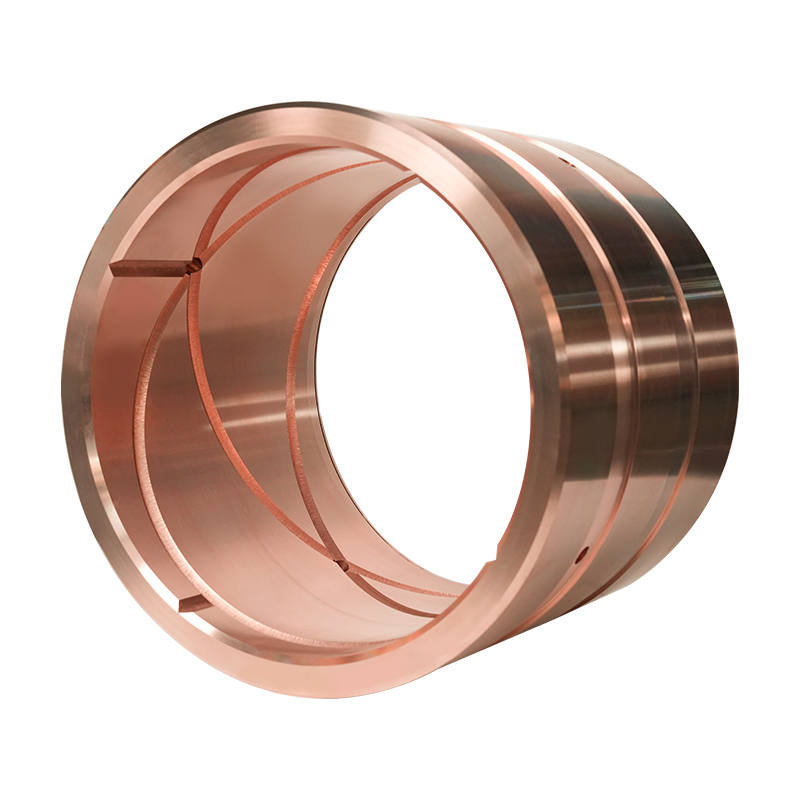
A mérnöki gépekhez készült ónbronz persely kiváló minőségű, nagy tisztaságú réz hordozó...
Tengeri rézötvözetből készült tömítőgyűrű A tengeri tömítőgyűrű a hajó meghajtórendszer...
A Propulsion Device Sealing tengeri rézötvözet tömítőgyűrű kiváló minőségű rézötvözet a...
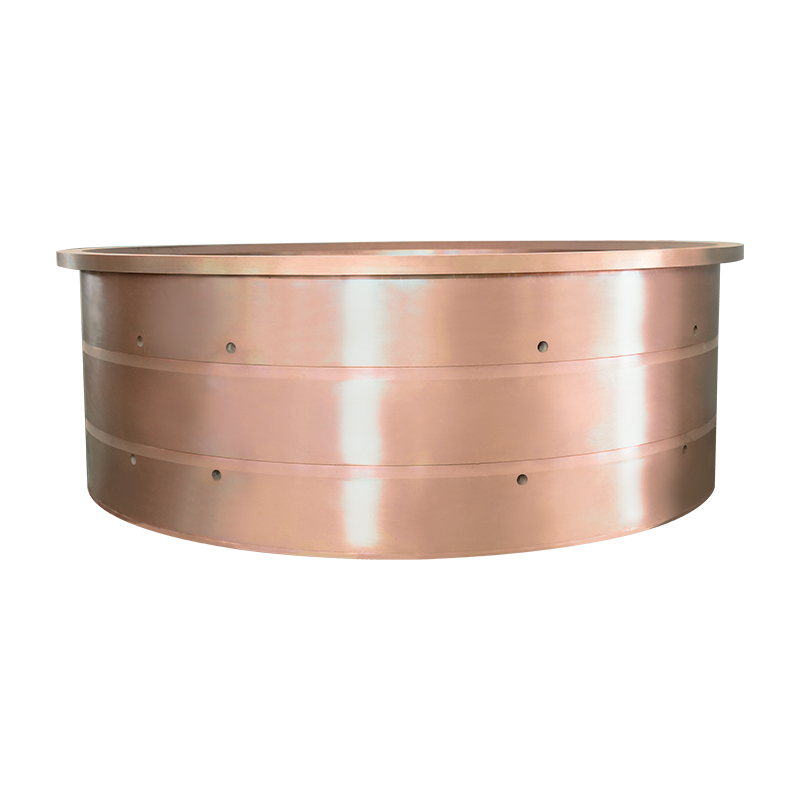
A horgonycsörlő csapágyat és az ónbronz perselyt nagy terhelésű, nagy sebességű és nagy...
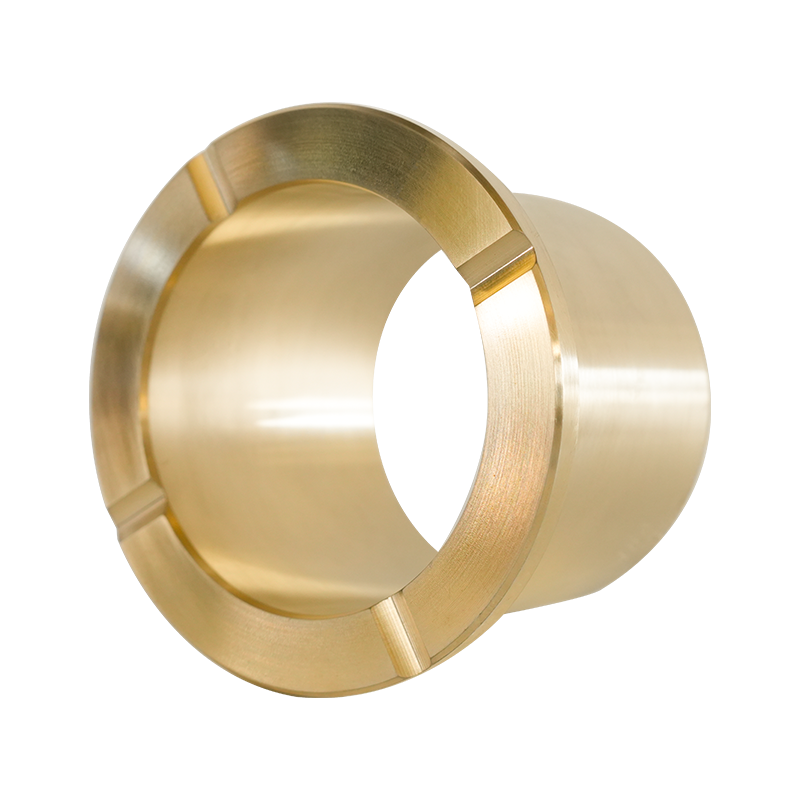
A bányászati berendezések sárgaréz perselyét kifejezetten a bányászati berendezések...
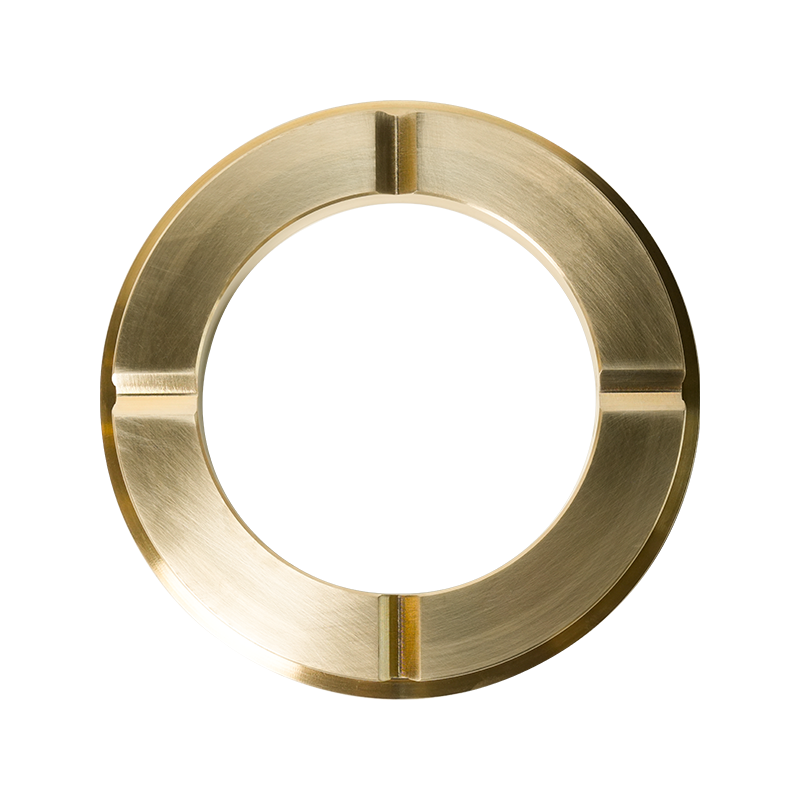
Mérnöki gépek A sárgaréz persely kifejezetten a mérnöki gépek nagy terhelésű és kopásos...
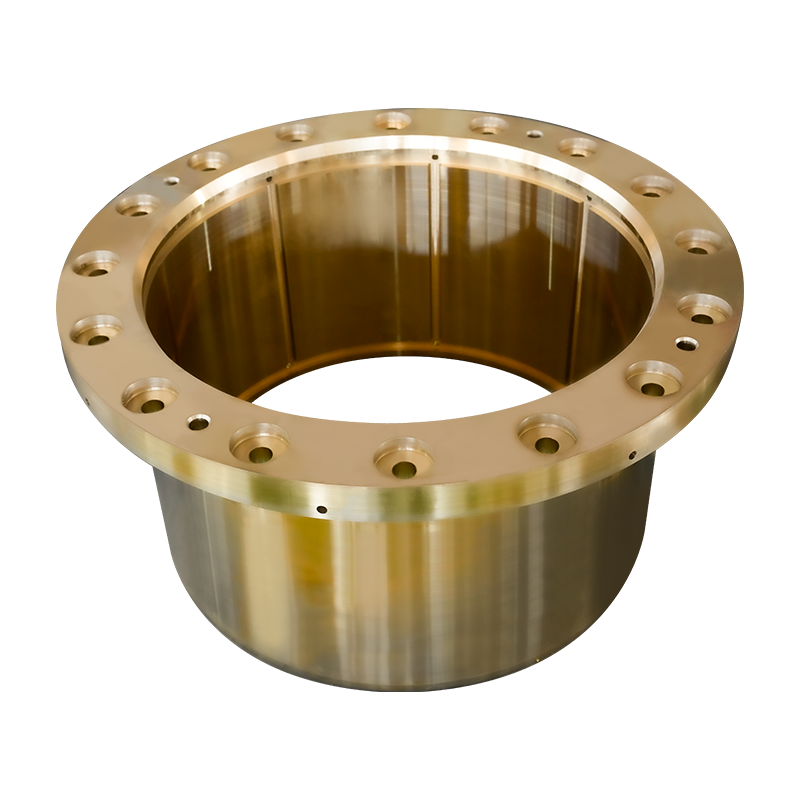
Kohászati berendezések sárgaréz perselye egy nagy teljesítményű sárgaréz persely, ame...
Stern Shaft Sealing Device Brass Bushing egy nagy teljesítményű sárgaréz kopásálló réz ...
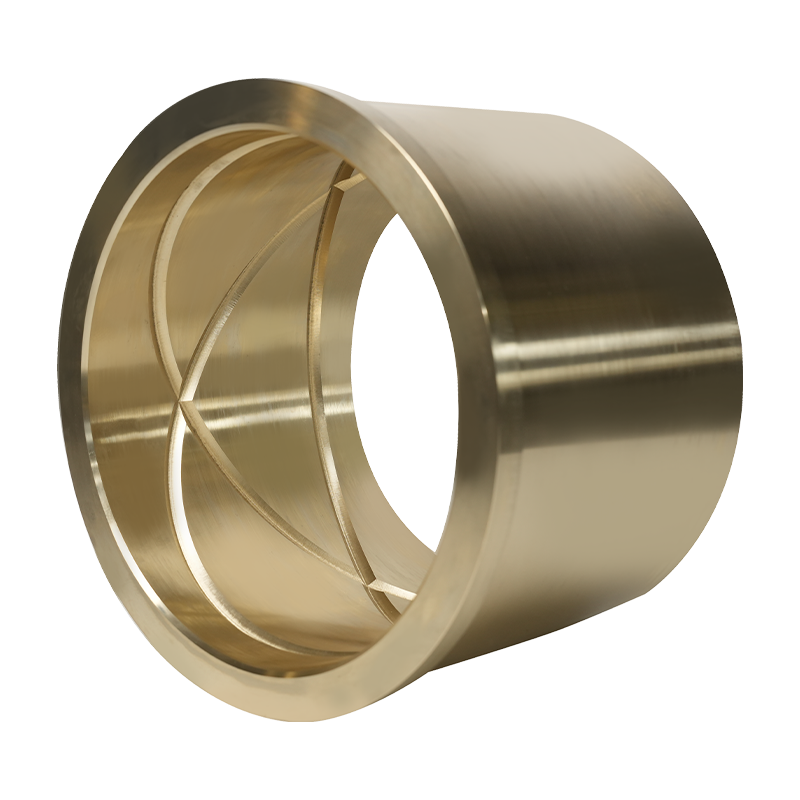
Az alumínium bronz persely a kormányos sebességváltó rendszerhez személyre szabottan a ...
Alumínium bronz persely hajó hidraulikus hengereihez és kormányszög-visszacsatolási ter...
A Mining Equipment Brass Plate kiváló minőségű, nagy szilárdságú sárgaréz anyagból kész...
Szerzői jog © YangZhou YiFeng Copper Products Co.,Ltd. Minden jog fenntartva
Kínai rézöntvénygyártók nagykereskedelmi rézöntőgyár